

מערכות גודל וכיול מתקדמות לפרופילים מוחצנים
ייצור פרופילים בעלי חוץ -איכותי גבוה - מחייב מערכות גודל וכיול מתוחכמות כדי להפוך פולימר מותך למוצרים מדויקים ממדיים. כאשר חומרים יוצאים מהראש המות במצב מותך, צורתם נשארת לא יציבה ודורשת קירור וגודל מיידי באמצעות ציוד מיוחד.
תהליך קריטי זה קובע את הדיוק הממדי הסופי, איכות השטח והתכונות המכניות של הצינורות המיוצרים. מכשירי גודל מודרניים מייצגים התכנסות של ניהול תרמי, טכנולוגיית ואקום והנדסת דיוק.
קוטרי צינור מ 16 מ"מ ל 1200 מ"מ
סובלנות צמודה כמו ± 0.1 מ"מ

שוק צינורות הפלסטיק העולמי, בשווי של 72.3 מיליארד דולר בשנת 2023, נשען מאוד על טכנולוגיות גודל מתקדמות כדי לעמוד בסטנדרטים איכותיים מחמירים לצינורות, צינורות ופרופילים מוחצנים אחרים. עם שיעורי צמיחה שנתיים של 6.8%, התעשייה דורשת פתרונות גודל מתוחכמים יותר ויותר המסוגלים לעבד חומרים מגוונים כולל PVC, PE, PP, ותרמופלסטיקה הנדסית. הבחירה והאופטימיזציה של שיטות הגודל המתאימות משפיעות ישירות על יעילות הייצור, כאשר מערכות מודרניות משיגות מהירויות קו עד 40 מ '/דקה לצינורות בקוטר קטן ושמירה על יציבות ממדית בתוך ± 0.5% מהערכים הנומינליים.
עקרונות יסוד של גודל צינורות
טרנספורמציה של פרופילים מוחצנים ממצבם המותך לממדים סופיים כוללת תהליכים תרמודינמיים ומכניים מורכבים.

התנהגות פולימר במהלך שחול
כאשר נמס פולימר יוצא מהמתים בטמפרטורות שנעו בין 180 מעלות ועד 280 מעלות, תלוי בחומר, הוא מציג התנהגות ויסקו-אלסטית המאופיינת בתופעות מתנפחות, שם הפרופילים המוחצבים מתרחבים בקוטר של 10-40% בהשוואה לפתח המות.
יש לשלוט על התרחבות זו ולהפוך באמצעות טכניקות גודל מתאימות ובמקביל להסיר חום בשיעורים של 500-2000 W/m² כדי לחזק את מבנה החומר.

עקרונות גודל ליבה
תהליך הגודל פועל באופן בסיסי בשלושה עקרונות: אילוץ גיאומטרי, ניהול תרמי ושליטה על הפרש לחץ. אילוץ גיאומטרי מספק את התבנית הממדית באמצעות דיוק - שרוולי גודל מעוצבים עם ערכי חספוס פני השטח מתחת RA 0.4 מיקרומטר, מה שמבטיח צלב עקבי {}} דיוק חתך לפרופילים מוחצנים על פני רמות מורכבות שונות.
בקרת הפרש לחץ, בין אם באמצעות יישום ואקום או לחץ פנימי, מייצרת כוחות של 0.2-0.8 בר השומרים על מגע אינטימי בין משטח הצינור לכלי הגודל.
ניהול תרמי
הסרת אנטלפיה מבוקרת
שיפועי קירור מתחת לגיל 15 מעלות /מ"מ
התגבשות אחידה בחצי - פולימרים גבישיים
מניעת לחץ פנימי
ניהול תרמי יעיל הוא קריטי לייצור צינורות חיצוניים איכותיים {}} {}} ופרופילים חוצצים אחרים. יש לשלוט בזהירות על תהליך הקירור כדי להסיר חום בקצב המונע לחץ פנימי תוך הבטחת התגבשות נאותה של פולימרים גבישיים חצי -. מערכות מודרניות מעסיקות ניטור ובקרה טמפרטורות מתוחכמות כדי לשמור על שיפועי קירור אופטימליים לאורך כל תהליך הגודל, וכתוצאה מכך צינורות עם יציבות ממדית מעולה ותכונות מכניות.
סיווג שיטות גודל
טכניקות גודל שונות המותאמות לטווחי מוצרים ספציפיים ודרישות הייצור
התפלגות גלובלית של שיטות גודל

גודל קוטר חיצוני מייצג את המתודולוגיה השולטת בייצור צינורות מודרניים, המהווה כ 85% מהמתקנים העולמיים. העדפה זו תואמת את התקנים הבינלאומיים כמו ISO 4065 ו- DIN 8062, המפרטים מידות צינור המבוססות על סובלנות בקוטר חיצוני לפרופילים מוחצנים ותהליכי ייצור דומים.
גודל ואקום
משמש לצינורות שבין קוטר 50-400 מ"מ (62% מההתקנות)
רמות ואקום: 40-66.7 kPa
הפרש לחץ: 0.4-0.6 בר
שלושה אזורים פונקציונליים
לחץ פנימי
משמש לקטרים קטנים יותר מתחת ל 110 מ"מ (28% מההתקנות)
לחצים פנימיים: 0.3-1.0 בר
קצב זרימת אוויר: 50-200 ליטר/דקה
כפול - שרוולי קירור קיר
טכניקות מיוחדות
משמש ליישומים גדולים - בקוטר העולים על 630 מ"מ (10% מההתקנות)
פתרונות מהונדסים בהתאמה אישית
תמיכה מבנית משופרת
מערכות קירור מתקדמות
טכנולוגיית גודל ואקום
עקרונות הפעלה ופרמטרים לעיצוב
טכנולוגיית גודל ואקום ממנפת את הפרש לחץ אטמוספרי לדחוס פרופילים רכים מוחצנים כנגד דיוק - שרוולי כיול במכונה. המערכת מייצרת רמות ואקום בין 40-66.7 kPa (300-500 מ"מ כספית), ויוצרת הפרש לחץ יעיל של 0.4-0.6 בר המיישם כוח רדיאלי אחיד על היקף הצינור.
כוח זה, המחושב כ- F=ΔP × A כאשר A מייצג את שטח הפנים של הצינור, בדרך כלל נע בין 500-5000 N תלוי בממדי הצינור.
אזורי כיול ואקום
אזור הקירור הראשוני (25-30% מהאורך): מפחית את טמפרטורת השטח מרמות שחול לכ- 120 מעלות עם קירור ריסוס מים במהירות 20-40 ליטר/דקה.
אזור ואקום (40-50% מהאורך): מכיל יציאות ואקום שנקדחו במדויק (קוטר 0.5-0.7 מ"מ) בתבניות סליליות עם מרווח 15-20 מ"מ.
אזור ייצוב סופי: מספק קירור נוסף להפחתת טמפרטורת הצינור מתחת ל 60 מעלות, ומבטיח יציבות ממדית.

אופטימיזציה לביצועים
רמת ואקום:
40-60 kPa משפר את העיגול ב -15% תוך הפחתת חספוס פני השטח ב -0.2 מיקרומטר
מי קירור:
טמפרטורות כניסה אופטימליות של 15-18 מעלות עם ΔT פחות או שווה ל -5 מעלות בין כניסה לשקע
מהירות קו:
נוסחה אמפירית: l=k × v × d עם k =8-12 לרוב החומרים
יתרונות טכניים
גימור משטח יוצא דופן (RA <0.8 מיקרומטר)
אחידות עובי הקיר (± 3%)
שום כלי פנימי לא מבטל סיכוני זיהום
יציבות ממדית מעולה (ביציות <1.5%)
היווצרות לחץ מינימלית שיורית
מגבלות טכניות
Less effective for pipes >קוטר 630 מ"מ
השקעות הון גבוהות יותר (50,000-150,000 $)
20-30% כוחות משיכה גדולים יותר נדרשים
דרישות תחזוקה מורכבות יותר
צריכת אנרגיה גבוהה יותר משיטות לחץ
שיטת גודל לחץ פנימי

רכיבי מערכת
מערכת הזרקת אוויר
PID - מערכות פנאומטיות מבוקרות עם ± 0.02 יציבות בר
שרוולי קירור
כפול - בניית קיר עם תעלות מים ספירלה
מנגנון חותם אוויר
תרכובות EPDM או סיליקון עם חוף קשיות 60-70
חיישני טמפרטורה
משובץ במרווחים של 500 מ"מ לניטור שיפוע תרמי
תצורת מערכת ובקרת תהליכים
גודל הלחץ הפנימי משתמש בהזרקת אוויר דחוס דרך קנה המות כדי להרחיב את הפרופילים המוחצנים כנגד שרוולי קירור חיצוניים. המערכת פועלת בלחצים פנימיים של 0.3 - 1.0 בר מעל אטמוספרי, עם ויסות לחץ מדויק שומר על ± 0.02 יציבות בר באמצעות מערכות פנאומטיות מבוקרות PID.
שיעורי זרימת האוויר נעים בדרך כלל בין 50-200 ליטר/דקה, תלוי בקוטר הצינור ובעובי הקיר, עם נפחים גדולים יותר הנדרשים לפרופילים מוחצנים העולים בקוטר 160 מ"מ.
עיצוב שרוול קירור
כפול - בניית קיר עם תעלות מים ספירלה מבטיחים זרימה סוערת במספרים של ריינולדס העולים על 10,000. גימור פני השטח הפנימי דורש ערכי RA מתחת ל 0.3 מיקרומטר.
פרמטרים לבקרת תהליכים
מתמרים לחץ עם דיוק של ± 0.1% מדידת 100 הרץ. פירומטרים אינפרא אדום עם דיוק של ± 1 מעלות שמבטיחים קירור מתחת לטמפרטורות המעבר לזכוכית.
מאפייני ביצועים
| פָּרָמֶטֶר | מִפרָט | יִתרוֹן |
|---|---|---|
| קצב ייצור | 8-12 מ '/דקה (קוטר 50-110 מ"מ) | 15-20% מהר יותר מגודל ואקום |
| גימור פני השטח | RA 0.6-1.0 מיקרומטר | מתאים לרוב היישומים התעשייתיים |
| וריאציה בעובי הקיר | 3-5% סביב היקף | מקובל לרוב הסטנדרטים |
| צריכת אנרגיה | 30-40% פחות ממערכות ואקום | עלויות תפעול נמוכות יותר |
| עלות ציוד | $30,000-80,000 | השקעה הון נמוכה יותר |
לחץ על - דרך שיטת גודל

שיקולים טכניים
בקרה ממדית מציגה אתגרים שוטפים עם דחיפה - באמצעות מערכות לפרופילים מוחצנים. ללא כוחות משיכה חיצוניים, וריאציות קלות בתפוקת המכבש או בטמפרטורת ההמסה גורמות לשינויים פרופורציונליים במהירות ההתקדמות, ומשפיעים על זמן הקירור וממדי הסופיים. יכולות סובלנות בדרך כלל משיגות ± 2 - 3% בקוטר ו- ± 5 - 7% לעובי הקיר, המקובלים על יישומים שאינם ביקורתיים אך לא מספיקים למוצרים המדורגים לחץ.
מנגנון הפעלה ויישומים
דחף - דרך גודל, המכונה גם שחול חופשי או גודל דחיסה, מייצג את המתודולוגיה הגודלית הפשוטה ביותר לפרופילים מוחצנים, שם חומרים מתקדמים דרך שרוולי קירור אך ורק באמצעות לחץ מכניס ללא כוחות משיכה חיצוניים. הטכניקה מבטלת ציוד הובלה -}, צמצום מורכבות המערכת והשקעות ההון בכ- 40% בהשוואה לקווים קונבנציונליים.
שיטה זו מוצאת יישום ראשי בהפקת - עבה בקוטר - צינורות מקוונים בקוטר - ל- - יחסי עובי מתחת ל -10: 1. מוצרים נפוצים כוללים צינורות קשיחים בין 16 - בקוטר 50 מ"מ, מוטות מוצקים בקוטר 100 מ"מ, ופרופילים מתמחים עם חתכים מורכבים.
פרמטרי מפתח
• לחץ הפעלה: 50-150 בר
• שיעורי ייצור: 0.5-2 מ '/דקה
• אורך קטע קירור: 3-5 מטר
• התחדדות שרוול: 0.1-0.2 מעלות
שיקולים חומריים
• PVC with K-values >65 מועדף
• פוליולפינים דורשים ניסוחים מיוחדים
• טמפ 'עיבוד: 5-10 מעלות נמוך מהקונבנציונאלי
• Melt viscosity >10⁴ pa · s
טכנולוגיות קירור מתקדמות
גישות חדשניות לניהול תרמי בתהליכי שחול צינורות
טכניקות שיפור העברת חום
מקדמי סערה
תוספות סליליות ומרקם פני השטח מגדילים את מקדמי העברת החום ב- 25-35% בהשוואה לערוצים חלקים.
ריסוס מערכות קירור
חרירי ערפל עדינים משיגים שיעורי הסרת חום העולים על 3000 וואט/מ"ר, יעילים במיוחד ליישומי קוטר גדולים-.
טיפול במים
מערכות שמירה על מוליכות מתחת ל 50 מיקרומטר/ס"מ מונעות היווצרות בקנה מידה, תוך שמירה על ביצועי העברת חום אופטימליים.
שילוב עם רכיבי קו ייצור
תיאום בין מערכות גודל לרכיבי קו שחול אחרים
- מערכות הרכבה מתכווננות המאפשרות מיקום ± 50 מ"מ
- סכיני אוויר או צלחות גיבוש מנחים את האקסטרודאט
- ירידת טמפרטורה של 20-30 מעלות באזור המעבר
- מניעת היווצרות עור מוקדמת
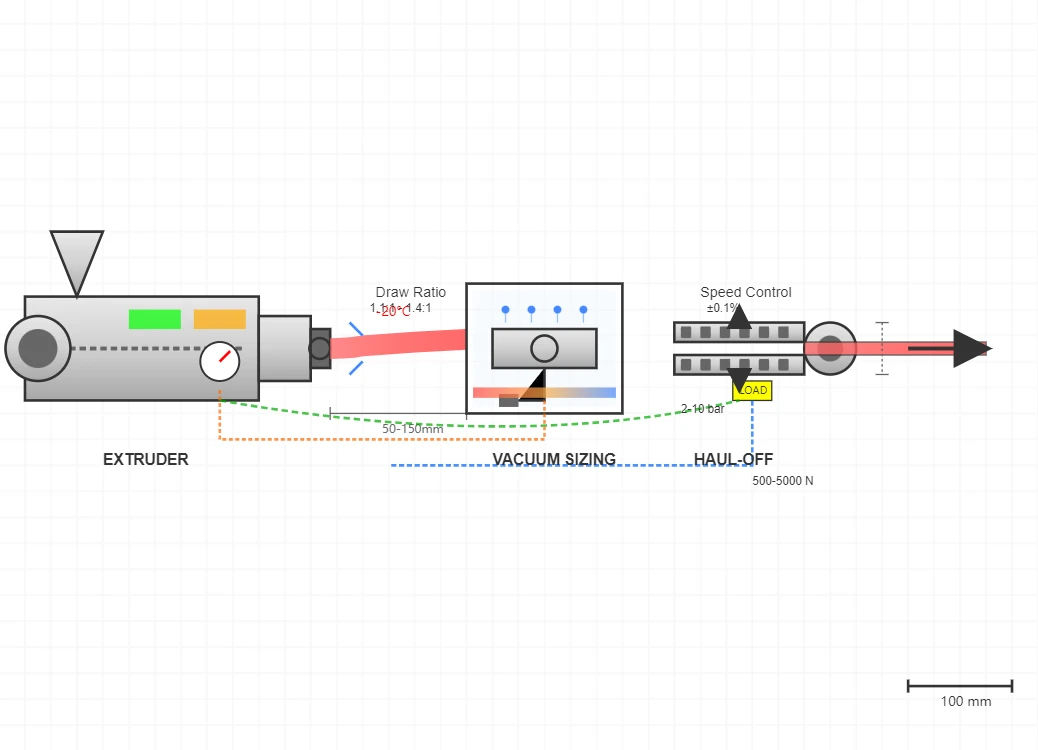
פרמטרים של יחס מהירות
יחסי מהירות נעים בדרך כלל בין 1.02: 1 ל- 1.08: 1 מהווה התכווצות תרמית. מהירויות משיכה מוגזמות גורמות לדילול קיר ולהפחתת קוטר, ואילו מהירויות לא מספקות גורמות להצטברות חומרים.
זרימת תהליך קו שחול
כדורי פולימר מוזנים למכבש, נמסים והומוגניים
פולימר מותך מעוצב לפרופיל הרצוי על ידי המות
Extrudate מקורר ומייצב ממדי על ידי מערכת הגודל
הצינור נמשך דרך הקו במהירות מבוקרת שמירה על יציבות ממדית
הצינור נחתך לאורך ומוכן לעיבוד נוסף או אריזה
מערכות בקרת איכות ומדידה לפרופילים מוחצנים
טכנולוגיות מתקדמות להבטיח דיוק ממדי ואיכות המוצר
מערכות סריקת לייזר
מערכות גודל עכשוויות משלבות טכנולוגיות מדידת לייזר מתוחכמות המספקות משוב ממדי- זמן ממדי לאורך כל הייצור.
Operating frequency: >1000 הרץ
רזולוציה: מתחת ל 0.01 מ"מ
עד 8 ראשי לייזר לכיסוי 360 מעלות
מודד קוטר, ביציות ואקסצנטריות
מדידה קולית
מדידת עובי קיר קולי משלימה ניטור בקוטר אופטי, ומספק נתונים קריטיים לבקרת תהליכים מקיפה.
Multi - מערכות ערוצים עם עד 8 מתמרים
מהירות סיבוב: 60-120 סל"ד
דיוק: ± 0.02 מ"מ
מפצה על השפעות הטמפרטורה
X - מדידת קרניים
X - מערכות מדידה של Ray מייצגות את השיא של טכנולוגיית ניטור קו - לפרופילים מוחצנים, ומספקת ניתוח ממדי מקיף.
חוסר וודאות בעובי הקיר: ± 0.015 מ"מ
דיוק בקוטר: ± 0.03 מ"מ
Real - זמן צלב - הדמיית הקטע
יכולת סימון פגמים אוטומטית
איכות גימור פני השטח משפיעה באופן משמעותי על ביצועי המוצר, במיוחד עבור פרופילים מוחצנים המשמשים ביישומי צינור לחץ בהם החספוס משפיע על מאפייני הזרימה ועל יעילות איטום המפרקים. מערכות בדיקה מתקדמות מבטיחות איכות שטח עקבית לאורך כל ריצות הייצור.
מערכות בדיקת ראייה
מצלמות רזולוציה גבוהות - עם תאורה מתמחה גילוי פגמים לפני השטח כולל שריטות, קווי זרימה וזיהום עם שיעורי הגילוי העולים על 95% עבור פגמים הגדולים מ- 0.1 מ"מ.
מדידת אור מפוזרת
לייזר - מערכות מבוססות מערכות מבוססות דפוסי אור מובנים כדי לחשב ערכי RA ו- RZ ברמת דיוק של ± 0.05 מיקרומטר, תוך זיהוי תנאי שרוול גודל מידרדר.
טכניקות ספקטרוסקופיות
ליד - ספקטרוסקופיה אינפרא אדום מזהה חמצון, ספיגת לחות או הגירה תוספת שיכולה לפגוע בארוך - ביצועי מונחים, קריטיים לרפואה או מזון {}}} יישומי קשר.
השוואת חספוס פני השטח

ערכי חספוס פני השטח (RA) במיקרומטר לטכנולוגיות גודל שונות
שיקולי יעילות אנרגיה
מיטוב השימוש במשאבים במערכות גודל צינורות וכיול

משאבים טכניים קשורים
גודל שחול שיטות עבודה מומלצות
מדריך מקיף למיטוב פרמטרים בגודל לחומרים פולימריים שונים בפרופילים מוחצנים וממדי צינור.
סדרת וידאו לתחזוקת מערכת גודל
שלב - על ידי - הדרכות שלב על תחזוקה ופתרון בעיות ואקום גודל ואקום לחץ.
מדריך לעיבוד פולימרים
ב- - התייחסות טכנית עומק המכסה התנהגות חומרית, פרמטרי שחול ובקרת איכות.